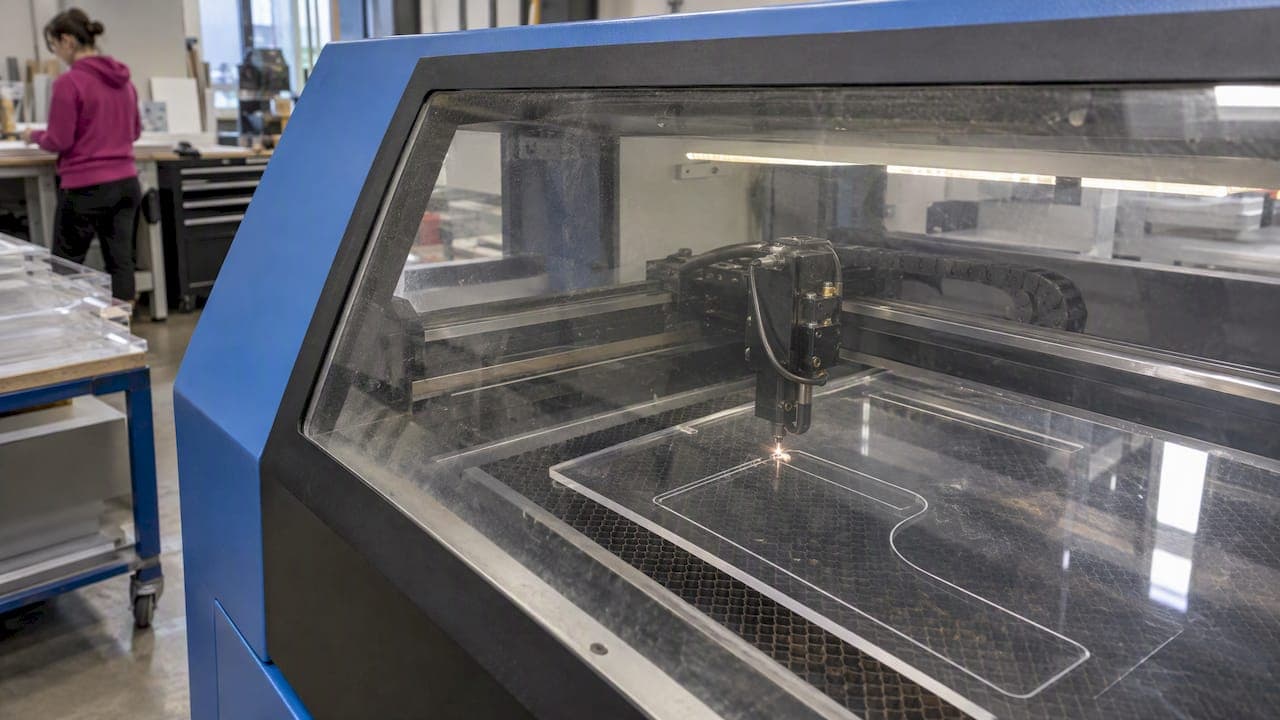
Širina reza (angleško kerf) je širina materiala, ki ga laserski žarek med rezanjem izpari ali zažge. Pri lesu, akrilu in drugih nekovinah s CO2 laserjem je to običajno nekje med 0,1 in 0,3 mm, odvisno od materiala, debeline in nastavitev stroja. Številka je majhna, posledica pa ne: vsak izrezan kos je za polovico širine reza manjši na vsaki zunanji konturi, vsaka luknja pa za toliko večja. Spodaj razložimo, kakšne vrednosti lahko pričakujete, od česa je širina reza odvisna, kako jo izmerite in kako jo upoštevate v vektorski datoteki, da se spoji, pokrovi in vložki prilegajo tako, kot ste jih narisali.
Na kratko
- Širina reza je dejanska reža, ki jo laser odnese. Pri CO2 laserjih se giblje približno od 0,07 do 0,5 mm, najpogosteje okoli 0,1 do 0,2 mm pri tankih ploščah.
- Zunanje oblike pridejo iz stroja manjše, notranje odprtine pa večje od narisanih, vsakič za polovico širine reza na vsaki strani.
- Kompenzacija pomeni zamik linij za polovico širine reza: zunanje konture navzven, luknje navznoter.
- Na širino reza vplivajo moč, hitrost, tlak plina, položaj fokusa, vrsta in debelina materiala. Fiksne tabele so le izhodišče.
- Za natančne spoje vedno naredite testni rez na istem materialu in istem stroju, kjer bo potekala serija.
Kazalo
- Kaj širina reza v resnici pomeni
- Koliko meri: okvirne vrednosti po materialih
- Od česa je odvisna širina reza
- Kaj se zgodi z vašimi merami
- Kako širino reza upoštevate v datoteki
- Kako izmerite širino reza sami
- Oblikovanje z mislijo na laser
- Če režete sami: dim in hlapi
- Naš pogled na širino reza
- Lasersko rezanje pri nas
- Pogosta vprašanja
- Viri
Kaj širina reza v resnici pomeni
Laserski žarek ni neskončno tanka črta. V gorišču ima realen premer, poleg tega toplota stopi ali izpari še nekaj materiala ob robu. Ko žarek potuje po liniji, za seboj pusti režo določene širine, in ta material je za izdelek izgubljen. V delavnicah Fab Academy navajajo razpon od 0,08 do 1 mm, pri čemer so vrednosti nad približno 0,45 mm že izjema.
Pomembno je razumeti, kje se ta reža nahaja. Programska oprema stroja vodi žarek po sredini vaše linije. To pomeni, da polovica reže pade na eno stran linije, polovica na drugo. Če je širina reza 0,2 mm, stroj na vsaki strani linije odnese 0,1 mm. Pri zunanji konturi to pomeni manjši kos, pri notranji odprtini večjo luknjo.

Širina reza je ena od več lastnosti kakovosti reza. Pregledni članek o parametrih laserskega rezanja jo uvršča poleg hrapavosti površine, nastanka žlindre oziroma srha in toplotno vplivanega območja. Pri lesu se slednje vidi kot temnejši, zoglenel rob, pri akrilu pa kot bolj ali manj gladek, steklast rob.

Koliko meri: okvirne vrednosti po materialih
Ni ene same pravilne številke. Vodnik za merjenje širine reza na EngraverHQ navaja za CO2 laserje razpon približno od 0,07 do 0,5 mm, pri manjših CO2 strojih v 3 mm vezani plošči pa pogosto okoli 0,16 mm. Diodni laserji režejo širše in manj predvidljivo, saj imajo pogosto pravokotno gorišče, zato se rez v vodoravni in navpični smeri lahko razlikuje.
Za orientacijo pri načrtovanju lahko uporabite spodnjo tabelo. Vrednosti so izhodišče za prvi osnutek, ne zamenjava za testni rez.
| Material in debelina | Okvirna širina reza (CO2) | Kaj opazite na robu |
|---|---|---|
| Papir, karton do 1 mm | 0,08–0,15 mm | Ozek rez, rahlo porjavel rob |
| Akril (PMMA) 3 mm | 0,10–0,20 mm | Gladek, steklast rob |
| Akril 5–8 mm | 0,15–0,30 mm | Rahlo stožčast rez, širši zgoraj |
| Vezana plošča 3–4 mm | 0,15–0,25 mm | Temnejši, zoglenel rob |
| MDF 3–6 mm | 0,15–0,30 mm | Temen rob, več saj |
| Naravno usnje 1–3 mm | 0,15–0,30 mm | Zatemnjen, zapečaten rob |
Razponi v tabeli so povzetek razponov, ki jih navajajo zgoraj omenjeni viri za CO2 laserje, razvrščeni po naši izkušnji glede obnašanja materialov. Pri debelejših ploščah boste opazili, da rez ni povsem navpičen: žarek je v gorišču najožji, nad in pod njim pa se razširi, zato je reža na eni strani plošče širša kot na drugi.
Pri kovinah se uporabljajo drugi viri, predvsem vlakenski laserji, in širina reza raste z debelino pločevine. Obsežen pregled raziskav o rezanju kovin kaže, da so širina reza in kakovost površine pri kovinah močno odvisne od kombinacije moči, hitrosti in tlaka plina, zato tudi tu velja: številka iz tabele je le začetek.
Od česa je odvisna širina reza
Če dvakrat režete isti material na dveh strojih, boste skoraj zagotovo izmerili dve različni vrednosti. Glavni dejavniki so:
Moč, hitrost in plin
Raziskava o vplivu parametrov na širino reza potrjuje, kar opažamo tudi v praksi: večja moč in višji tlak pomožnega plina rez praviloma razširita, večja hitrost pa ga zoži, ker je material krajši čas izpostavljen žarku. Zato ni dovolj, da vam nekdo pove širino reza za material. Vedeti morate tudi, pri katerih nastavitvah je bila izmerjena.
To ne pomeni, da je najhitrejši rez vedno najboljši. Pri prehitrem rezanju žarek plošče ne prereže v celoti ali pusti hrapav rob, pri prepočasnem pa se rob zažge in reža se razširi. Isti pregled parametrov opozarja, da neusklajena hitrost poveča hrapavost in nastanek srha.
Položaj fokusa in optika
Rez je najožji, ko je gorišče pravilno nastavljeno glede na površino materiala. Že nekaj desetink milimetra odmika razširi rezo. Pomembna je tudi goriščna razdalja leče: krajša leča da ožji žarek in finejši rez pri tankih materialih, daljša pa bolj enakomeren rez skozi debelejšo ploščo. Umazana ali obrabljena optika rez razširi brez opozorila, zato se vrednosti na istem stroju skozi čas lahko spreminjajo.
Material in debelina
Različni materiali žarek različno vpijajo. Prozoren akril se pogosto obnaša drugače kot obarvan, les z več smole drugače kot suha bukev, MDF z lepilom drugače kot masivni les. Debelejša plošča pomeni širši in bolj stožčast rez. Tudi premazi, folije in lak na površini vplivajo na to, kako se rez začne.
Če izbirate akril za konkreten projekt, vam pri tem pomaga naš vodnik o tem, kakšna je primerna debelina akrila za laser glede na moč stroja.
Kaj se zgodi z vašimi merami
Najlažje je razumeti na konkretnem primeru. Recimo, da je širina reza 0,2 mm.
- Okrogel disk premera 40 mm: stroj reže po narisani liniji, na vsaki strani odnese 0,1 mm. Disk meri 39,8 mm.
- Luknja premera 40 mm: ista logika v nasprotni smeri. Luknja meri 40,2 mm.
- Disk v luknji: če oba izrežete brez kompenzacije, je med njima 0,4 mm zračnosti. Disk bo opletal.
- Utor za spoj v 3 mm ploščo: narisan utor širine 3,0 mm bo dejansko širok 3,2 mm, jeziček širine 3,0 mm pa bo meril 2,8 mm. Spoj, ki bi moral držati na tesno, bo ohlapen.
Pri plakatu, napisu ali dekorativni obliki teh 0,1 mm ne opazi nihče. Pri sestavljivih škatlah, vložkih v pokrov, magnetnih ležiščih, intarzijah iz dveh barv akrila ali kosih, ki morajo sesti na kovinske dele, pa je razlika med izdelkom, ki deluje, in izdelkom za smeti. Navodila za načrtovanje na Wikifab širino reza zato imenujejo najpomembnejšo nastavitev pri pripravi datoteke za sestavljive dele.
Kako širino reza upoštevate v datoteki
Kompenzacija (angleško kerf offset) pomeni, da linije v datoteki zamaknete za polovico širine reza. Pri širini 0,2 mm je zamik 0,1 mm.
- Izberite material in debelino. Kompenzacija velja samo za kombinacijo materiala, debeline in stroja, na katerem bo rez narejen.
- Pridobite izmerjeno širino reza. Iz testnega reza ali od izvajalca, ki bo rezal. Ne iz splošne tabele, kadar gre za natančen spoj.
- Zunanje konture zamaknite navzven za polovico širine reza. Kos bo po rezanju natanko narisane velikosti.
- Notranje odprtine zamaknite navznoter za polovico širine reza. Luknja bo po rezanju natanko narisane velikosti.
- Preverite tanke dele. Zamik lahko zlepi linije, ki so bile zelo blizu, ali zoži mostiček do točke, ko se bo zlomil.
- Shranite ločeno različico. Original brez zamika obdržite, da lahko kompenzacijo prilagodite za drug material.
V Illustratorju to naredite z ukazom za zamik poti (Offset Path), v Inkscapu z dinamičnim zamikom, v CAD programih pa z ukazom za odmik (offset). Nekateri programi za krmiljenje laserja imajo kompenzacijo vgrajeno, a jo morate vklopiti in nastaviti sami.
Kdaj kompenzacija ni potrebna
Pri napisih, logotipih, okraskih, obeskih, podstavkih in večini promocijskih izdelkov odstopanje 0,1 mm nima praktičnega vpliva. Kompenzacijo vklopite takrat, ko se dva kosa dotikata: spoji, vstavki, pokrovi, kosi na vijake ali zatiče. Pri tesnih spojih (press-fit) je smiselno zamik celo rahlo povečati, da kosi držijo brez lepila, kar pa je vedno stvar testa.
Kako izmerite širino reza sami
Če imate dostop do stroja ali naročate testni rez, sta najbolj uporabni dve metodi, ki ju opisuje vodnik o merjenju širine reza.
Metoda kvadrata (hitra). Izrežite kvadrat s stranico 100 mm in ga izmerite s kljunastim merilom. Če meri 99,7 mm, je širina reza 0,3 mm, ker je vsaka stran izgubila polovico reže.
Metoda glavnika (natančnejša). Izrežite okvir z 20 ozkimi trakovi. Trakove potisnite skupaj ob eno stran, izmerite nastalo režo na drugi strani in jo delite z 20. Povprečje več rezov izniči posamezne merske napake.
Nekaj praktičnih nasvetov k merjenju:
- Merite na istem kosu materiala, iz katerega bo serija. Druga dobava iste plošče se lahko obnaša drugače.
- Pri debelih ploščah merite zgoraj in spodaj, saj rez ni povsem navpičen.
- Pri diodnih laserjih merite ločeno v smeri X in Y.
- Zapišite si nastavitve (moč, hitrost, število prehodov), pri katerih ste merili.
Oblikovanje z mislijo na laser
Širina reza ne vpliva le na mere, temveč tudi na to, kaj je sploh izvedljivo.
- Najmanjši razmik med linijami. Dve vzporedni liniji, ki sta bližje kot nekajkratna širina reza, bosta med seboj pustili tako tanek trak, da se bo zvil, zažgal ali odlomil. Pri lesu in akrilu računajte vsaj na debelino materiala, pri tankem kartonu manj.
- Drobno besedilo. Notranjost črk, kot so o, a in e, pri rezanju odpade. Za izrezan napis uporabite pisavo z mostički ali besedilo raje gravirajte.
- Ostri notranji koti. Žarek je okrogel, zato ima vsak notranji kot polmer vsaj polovice širine reza. Pri tesnih spojih to upoštevajte.
- Upogibni rezi (living hinge). Z gostim vzorcem rezov lahko togo ploščo upognete. Trotec pri upogibni tehniki opozarja, da smer lesnih vlaken močno vpliva na prožnost in lomljivost, pri akrilu pa se ob neustreznem razmerju med hitrostjo in razmikom rezi lahko znova sprimejo.
Nastavitve za rezanje akrila, ki jih uporabljamo sami, smo zbrali v članku o laserskem rezanju akrila, pri lesu pa je enako pomemben pristop s testnim vzorcem, ki ga opisujemo v vodniku o laserskem graviranju lesa.
Če režete sami: dim in hlapi
Širina reza je v bistvu material, ki se je spremenil v dim. Pri akrilu to ni nedolžna para. Študija emisij pri CO2 rezanju akrila, objavljena leta 2023, je izmerila hlapne organske snovi in ultrafine delce, ki nastajajo pri rezanju, ter ugotovila, da se koncentracije v prostoru povečajo ob odpiranju pokrova naprave. Če režete v domači delavnici ali učilnici, naj odsesavanje deluje še nekaj časa po koncu reza, preden odprete pokrov, in stroja ne uporabljajte v prostoru brez ustreznega prezračevanja. Pri PVC-ju in drugih plastikah z neznano sestavo se rezanju z laserjem izognite, dokler sestave ne preverite pri dobavitelju materiala.
Naš pogled na širino reza
V naši delavnici vidimo veliko datotek, ki so na zaslonu brezhibne, v resnici pa bi se izrezani kosi prilegali ohlapno ali pa sploh ne. Skoraj nikoli ne gre za napako oblikovalca v klasičnem pomenu. Gre za to, da je bila datoteka narisana za idealno črto brez debeline, laser pa takšne črte ne pozna.
Zato pri vsakem naročilu laserskega razreza datoteko pred izdelavo brezplačno pregledamo. Preverimo, ali gre za kose, ki se morajo sestaviti, ali so linije preblizu, ali je drobno besedilo izvedljivo in ali je kompenzacija sploh potrebna. Pri večini promocijskih in dekorativnih izdelkov ni, in takrat vam ne bomo zapletali. Pri sestavljivih izdelkih pa je bolje, da vprašanje odpremo pred rezanjem kot po njem.
Naš nasvet je preprost: ne lovite univerzalne številke. Povejte nam, kaj mora z drugim kosom sesti skupaj, in nam pošljite datoteko brez kompenzacije ali z jasno označeno kompenzacijo. Tako vemo, kaj gledamo. Če je projekt zahteven, najprej izrežemo vzorec in serijo naredimo šele, ko se spoj obnese. To je pristop, ki ga v družini gojimo od leta 1980: manj presenečenj pri prevzemu, več izdelkov, ki delujejo prvič.
— Gasper
Lasersko rezanje pri nas
Če pripravljate sestavljivo embalažo, napise iz akrila, lesene podstavke, usnjene obeske ali promocijska darila, vam lasersko graviranje in razrez uredimo od posameznega kosa do večje serije. Datoteko pred izdelavo pregledamo brez doplačila, pri nujnih projektih se dogovorimo za hiter rok, izdelke pa lahko osebno prevzamete v Kopru ali jih pošljemo po Sloveniji in Evropi. Za ideje, kaj vse je mogoče izdelati, si oglejte naš pregled izdelkov iz laserske obdelave.
Pogosta vprašanja
Koliko je širina reza pri 3 mm akrilu?
Pri CO2 laserju je običajno med 0,1 in 0,2 mm, odvisno od moči, hitrosti, fokusa in tega, ali je akril prozoren ali obarvan. Za dekorativne izdelke je to zanemarljivo. Za vložke in spoje izmerite vrednost na testnem kosu istega materiala.
Ali naj kompenzacijo vključim v datoteko sam?
Če poznate izmerjeno širino reza stroja, na katerem se bo rezalo, da. Če je ne poznate, pošljite datoteko brez kompenzacije in označite, kateri kosi se morajo prilegati. Tako izvajalec zamik nastavi za svoj stroj in material, namesto da bi se dva zamika sešela.
Zakaj je moj izrezan kos manjši od narisanega?
Ker laser reže po sredini linije in na vsaki strani odnese polovico širine reza. Pri širini 0,2 mm je kvadrat 100 mm dolg 99,8 mm. Rešitev je zamik zunanje konture navzven za polovico širine reza.
Ali je širina reza pri lesu in akrilu enaka?
Ni. Les, MDF in akril žarek vpijajo različno, poleg tega na les vplivajo smola, vlaga in lepilo v plošči. Tudi pri isti debelini lahko izmerite različne vrednosti, zato vsak material testirajte posebej.
Viri
- Fab Academy 2020: kaj je širina reza
- EngraverHQ: merjenje širine reza in nastavitev zamika
- Wikifab: načrtovanje za laserski razrez
- IJERT: pregled procesnih parametrov laserskega rezanja
- Raziskava o vplivu parametrov na širino reza (DOI 10.30855/gmbd.0705096)
- Springer: pregled vpliva parametrov na kakovost reza kovin
- Trotec: tehnika rezanja za upogibanje
- PMC: emisije pri CO2 rezanju akrila