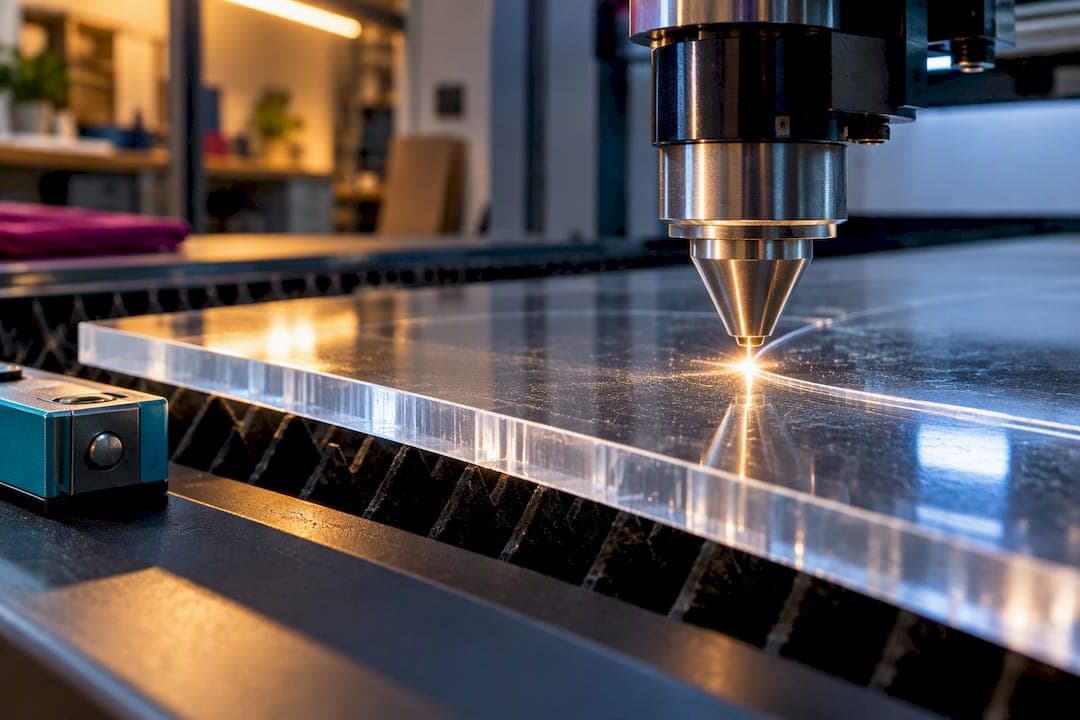
Za kakovostne reze CO₂ laser potrebuje približno 10 W moči na 1 mm debeline akrila. Do 3 mm zadošča manjši laser ali diodni sistem z več prehodi, za 3–6 mm potrebujete srednji razpon moči CO₂ laserja, za 6–12 mm pa višjo moč CO₂ laserja. Nad 12 mm gre za industrijske sisteme z daljšo lečo in močnim izpuhom. Ne glede na debelino ima prostor obvezno prezračevanje, saj rezanje akrila sprošča hlape.
Na kratko:
- Za rezanje akrila do 3 mm je primeren laser z manjšo močjo, med 30 in 60 W, s hitrimi prehodi za zmanjšanje toplotnih poškodb.
- Pri debelinah 6 do 12 mm se običajno uporablja višja moč z enostavnim prehodom ali več prehodi, pri čemer je pomembna pravilna nastavitve frekvence in hitrost.
- Cast akril pod laserskim žarkom sublimira in zagotavlja gladek, steklen rob, medtem ko ekstrudiran ostane manj bleščeč z rahlim valovanjem in se bolje obnese za funkcionalne dele.
- Za boljšo kvaliteto reza priporočamo fokusiranje na zgornjo plast materiala in redno čiščenje optike ter zvočnikov, saj prah in saje hitro slabšajo robove.
- Pri uporabi laserja za akril velja pravilo 10 W na milimeter debeline kot vodilo za začetne nastavitve, ki jih je treba vedno preveriti s testnim rezom.
Kazalo
- Kakšna debelina akrila je primerna glede na moč laserja
- Razlika med litim in ekstrudiranim akrilom ter posledice za nastavitve
- Standardne začetne nastavitve: pravilo 10 W na milimeter
- Praktični nasveti za kakovost reza in varnost
- Katera tehnologija laserja za katero debelino akrila
- Kako StreamPress testira debelino in nastavitve akrila
- Kdaj izbrati optično kakovost pred stroškom
- Naročite lasersko rezanje akrila pri StreamPress
- Viri
- Pogosta vprašanja
Kakšna debelina akrila je primerna glede na moč laserja
Debelina akrila za laser ni fiksno pravilo, temveč razmerje med močjo, hitrostjo in materialom. Enaka plošča se pri 40 W reže drugače kot pri 100 W, zato je smiselno razdeliti odločitev po razredih debeline.
Do 3 mm je najbolj prijazno območje za manjše hobi lasere in diodne sisteme. Tu se pogosto reže v enem prehodu pri visoki hitrosti, kar zmanjša toplotno obremenitev roba in prepreči rjavenje.
Pri 3–6 mm začne biti moč ključna spremenljivka. Sistemi med 30 in 60 W pri tanjših do srednje debelih ploščah pogosto omogočajo čist, enkraten prehod, medtem ko šibkejši laserji zahtevajo dva ali tri prehode, kar poveča tveganje za neenakomeren rob.
Razpon 6–12 mm je meja, kjer se odločate med enim počasnim prehodom in več hitrejšimi. Enoprehodna strategija z višjo močjo običajno daje lepši rob, ker se toplota enakomerneje porazdeli po celotni globini reza. Več prehodov pri nižji moči je cenejša pot, vendar rob pogosto ostane manj gladek in se pojavijo vidne stopnice.

Nad 12 mm se hobi in namizni sistemi ustavijo. Tu so potrebni industrijski laserji z več sto vati moči, daljšo gorilno razdaljo leče in bistveno počasnejšim podajanjem.
Frekvenca oziroma pulzna hitrost (Hz ali PPI) prav tako spremeni rezultat:
- Višja frekvenca pomeni bolj zvezen curek energije in gladkejši rob, primeren za viden, estetski rez.
- Nižja frekvenca zmanjša skupni vnos toplote, kar je koristno pri materialih, ki se hitro talijo.
- Pri prenizki frekvenci rob dobi nazobčan, perforiran videz namesto gladke linije.
- Pri previsoki frekvenci se material lokalno pregreje in pušča ostanke gorenja.
Razlika med litim in ekstrudiranim akrilom ter posledice za nastavitve
Liti (cast) akril in ekstrudiran (extruded) akril se pod laserjem obnašata povsem drugače, čeprav sta kemično oba PMMA. Cast akril pod laserskim žarkom sublimira, kar pomeni, da material neposredno preide v hlape brez vmesnega taljenja. To daje značilen steklen, poliran rob brez dodatnega poliranja.
Ekstrudiran akril se pri enakih nastavitvah bolj tali kot sublimira. Rob ostane manj bleščeč, pogosto z rahlim valovanjem, in material je bolj nagnjen k mehurčkanju pri prevelikem vnosu toplote.
Razlika vpliva tudi na namen izdelka:
- Cast akril je prva izbira za razstavne elemente, znake, optična stikala in izdelke, kjer je videz roba pomemben.
- Ekstrudiran akril je cenejši in ustreza konstrukcijskim, funkcionalnim delom, kjer estetika roba ni prioriteta.
- Cast akril prenese širši razpon debelin brez izgube kakovosti reza, ekstrudiran zahteva previdnejše testiranje.
Nastavitve je treba prilagoditi tipu materiala. Za cast akril se priporočajo višje frekvence, tudi med 5 in 20 kHz, kar ohranja gladek rez. Pri ekstrudiranem gre nižja frekvenca skupaj z nekoliko višjo hitrostjo podajanja, da se omeji taljenje in prepreči lepljenje odrezanih delov nazaj na rob.
Standardne začetne nastavitve: pravilo 10 W na milimeter
Pravilo "10 W na 1 mm" je izhodišče, ne končna vrednost. Za 6 mm cast akril to pomeni približno 60 W kot startno točko, od koder nato prilagajate hitrost in fokus glede na kakovost testnega reza. Pri ekstrudiranem materialu je smiselno začeti nekoliko nižje, saj se hitreje pregreva, medtem ko pri debelejših kosih ali kompleksnih oblikah moč pogosto rahlo dvignete, ker se rez ohladi počasneje.

Podobno smernico potrjujejo tudi drugi proizvajalčevi vodniki, ki navajajo razpon 8 do 15 W na milimeter, odvisno od hitrosti stroja in tipa leče.
Ta tabela je izhodišče, ne recept. Vedno režite testni kos iz istega kosa materiala, preden zaženete serijsko proizvodnjo, saj se star in nov akril iste debeline lahko obnašata rahlo drugače.
Praktični nasveti za kakovost reza in varnost
Kakovost reza pogosto pade zaradi ene od petih malih napak, ki skupaj odpravijo večino težav, ko jih preverite po vrsti.
- Fokus nastavite na zgornjo površino materiala pri tanjših ploščah (do približno 6 mm); pri debelejših kosih fokusno točko premaknite malenkost pod sredino debeline, da laser prežge celotno globino.
- Air assist za tanke plošče nastavite na približno 10–15 psi, za debelejše kose pa na 15–35 psi, pri čemer velika šoba omogoča boljše odvajanje dima brez motenja žarka.
- Zaščitno folijo pustite na akrilu med rezanjem. Ščiti površino pred saje in ostanki gorenja, ki jih je po rezu bistveno lažje odstraniti skupaj s folijo.
- Optiko in zrcala čistite redno, saj že tanka plast prahu spremeni fokusno točko in poslabša rob brez vidnega razloga na stroju.
- Izpuh mora delovati neprekinjeno med celotno obdelavo, ker akril sprošča hlape metil metakrilata, ki jih je treba nadzorovano odvajati iz delovnega prostora.
Strokovni nasvet: Vsako serijo nastavitev zapišite skupaj s šaržo materiala. Isti proizvajalec akrila lahko med različnimi partijami rahlo spremeni sestavo, zato se nastavitev, ki je delovala prejšnji mesec, včasih izkaže za preveč agresivno.
Katera tehnologija laserja za katero debelino akrila
CO₂ laser je standard za rezanje PMMA, ker njegova valovna dolžina 10,6 mikrometra material dobro absorbira in ga čisto sublimira. Ustrezno pokriva praktično celoten razpon od 1 do približno 20 mm, odvisno od moči stroja.
- Diodni laserji so primerni predvsem za gravuro in tanjše reze do 3–4 mm, pri čemer debelejši kosi zahtevajo več prehodov in daljši čas obdelave.
- Diodni sistemi pri večjih debelinah pogosto pustijo ožgan, temen rob, ker imajo manjšo gostoto energije kot CO₂.
- Fiber laserji so odlični za kovino, a niso primerna izbira za standardni PMMA, saj ga akril slabo absorbira pri njihovi valovni dolžini.
- Kadar potrebujete kombinacijo kovinske gravure in akrilnega reza, je smiselnega ločena obdelava na dveh strojih kot iskanje univerzalne rešitve.
Kako StreamPress testira debelino in nastavitve akrila
Pri naročilih izhajamo iz enakega pravila 10 W na milimeter, ki ga podrobneje razlagamo tudi na notranjem blogu o laserskem rezanju akrila, nato pa vrednost prilagodimo glede na tip materiala in zahtevano kakovost roba.
Pred serijsko izdelavo vedno naredimo testni rez na odrezku iz istega kosa plošče. Nastavitve moči, hitrosti in fokusa zapišemo, preden gre naročilo v produkcijo, kar prepreči, da bi se prva serija razlikovala od zadnje.
Stranka nam ob povpraševanju sporoči debelino, tip akrila (cast ali extruded) in namen izdelka. Na podlagi tega preverimo, ali je izbrana debelina realna za želen videz roba, še preden potrdimo ponudbo.
Kdaj izbrati optično kakovost pred stroškom
Če je viden, poliran rob del končnega izdelka, denimo pri znakih ali razstavnih elementih, izberite cast akril in računajte z višjo močjo na milimeter debeline. Za funkcionalne dele, kjer rob ostane skrit ali ni kritičen, je ekstrudiran akril s standardnimi nastavitvami cenejša in povsem zadostna pot.
— Gasper
Naročite lasersko rezanje akrila pri StreamPress
Na voljo je storitev laserskega graviranja in razreza akrila z možnostjo pregleda datotek pred obdelavo, kar pomeni, da napačna debelina ali nerealna nastavitev ne pride do stroja brez opozorila.
Pri povpraševanju nam sporočite debelino plošče, tip akrila (cast ali extruded) in želeno kakovost roba, saj to odloča o izbrani moči in hitrosti. Za naročila z nujnim rokom je na voljo hitrejša izdelava, prevzem pa je mogoč tudi osebno ali z dostavo po regiji. Oddajte povpraševanje na strani lasersko graviranje in razrez in prejmite ponudbo z predlaganimi nastavitvami za vaš kos.
Viri
Za globlje tehnične podatke preverite proizvajalčev vodnik za obdelavo akrila in SDS dokument o emisijah pri laserski obdelavi.
- How to laser cut cast acrylic cleanly (the checklist)
- Gravotech
- Extruded and Cast Acrylic: How to Laser Engrave and Cut Acrylic ❘ Xometry
Pogosta vprašanja
Kakšna debelina akrila je primerna za laser 40 W?
Laser s 40 W moči je smiseln za plošče do približno 4 mm v enem prehodu, pri debelejših kosih pa je potrebnih več prehodov ali nižja hitrost. Pravilo približno 10 W na milimeter je tu dobro izhodišče za testiranje.
Ali lahko diodni laser reže 10 mm akril?
Diodni laserji so zasnovani za tanjše reze in gravuro, zato 10 mm akrila zahteva veliko prehodov in dolg čas obdelave. Za debeline nad 5 do 6 mm je CO₂ laser bistveno bolj praktična izbira.
Kolikšna moč je potrebna za rezanje 6 mm akrila?
Za 6 mm akrila potrebujete približno 55 do 65 W CO₂ moči kot izhodišče, kar sledi pravilu 10 W na milimeter. Točna vrednost je odvisna od tipa akrila, hitrosti stroja in želene kakovosti roba.
Zakaj je liti akril boljši za lasersko rezanje kot ekstrudiran?
Liti akril pod laserjem sublimira, kar daje gladek, steklen rob brez dodatnega poliranja. Ekstrudiran akril se bolj tali, zato rob pogosto ostane manj bleščeč in bolj nagnjen k mehurčkanju.
Koliko stane lasersko rezanje akrila pri StreamPress?
Cena laserskega rezanja akrila pri StreamPress ni javno objavljena in je odvisna od debeline, količine in zahtevnosti oblike. Za natančno ponudbo oddajte povpraševanje na strani lasersko graviranje in razrez, splošne orientacijske cene za lokalni trg pa najdete tudi na blogu o cenah laserskega graviranja.